طراحی اتصالات جوشی در اسکلت فلزی
راهنمای جامع مهندسی از اصول تا اجرا
چرا طراحی اتصالات جوشی نقطه حیاتی سازه فولادی است؟
اتصالات جوشی در اسکلتهای فولادی، حلقهای حیاتی در زنجیره انتقال بارها از اعضای سازهای به یکدیگر و در نهایت به فونداسیون هستند. طراحی نادرست این اتصالات میتواند منجر به گسیختگی زودرس سازه، بهویژه در شرایط بارگذاری دینامیکی مانند زلزله شود.
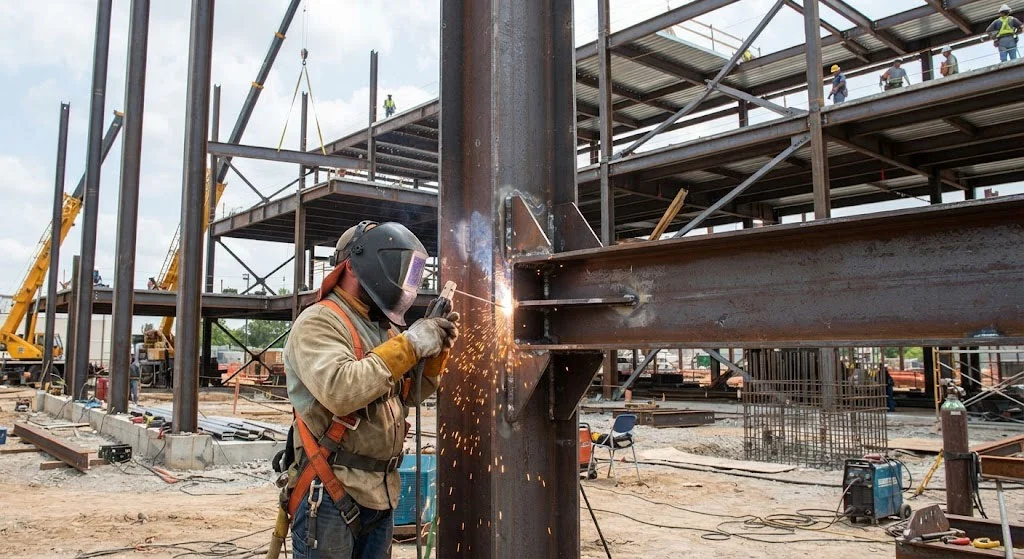
تعریف اتصال جوشی و اهمیت آن در سازههای فولادی
اتصال جوشی چیست؟
اتصال جوشی روشی برای پیوسته کردن دو یا چند قطعه فولادی با ذوب کردن لبههای آنها و اضافه کردن فلز پرکننده (الکترود یا سیم جوش) است که پس از سرد شدن، یک پیوستگی متالورژیکی و مکانیکی بین قطعات ایجاد میکند.
چرا اتصالات جوشی در اسکلت فلزی حیاتی هستند؟
انتقال مستقیم و پیوسته بارها: برخلاف اتصالات پیچی که بار را از طریق اصطکاک و برش پیچ منتقل میکنند، جوش بار را بهصورت پیوسته و مستقیم بین اعضا منتقل میکند.
سختی و صلبیت بالاتر: اتصالات جوشی معمولاً صلبتر (Rigid) هستند و تغییر شکل کمتری تحت بار دارند.
کاهش وزن و ابعاد اتصال: حذف ورقهای رابط و پیچها میتواند وزن کلی اتصال را کاهش دهد.
زیبایی و سهولت در اجرا: در بسیاری از موارد، جوشکاری ظاهری تمیزتر و اجرای سریعتری نسبت به پیچکاری دارد.
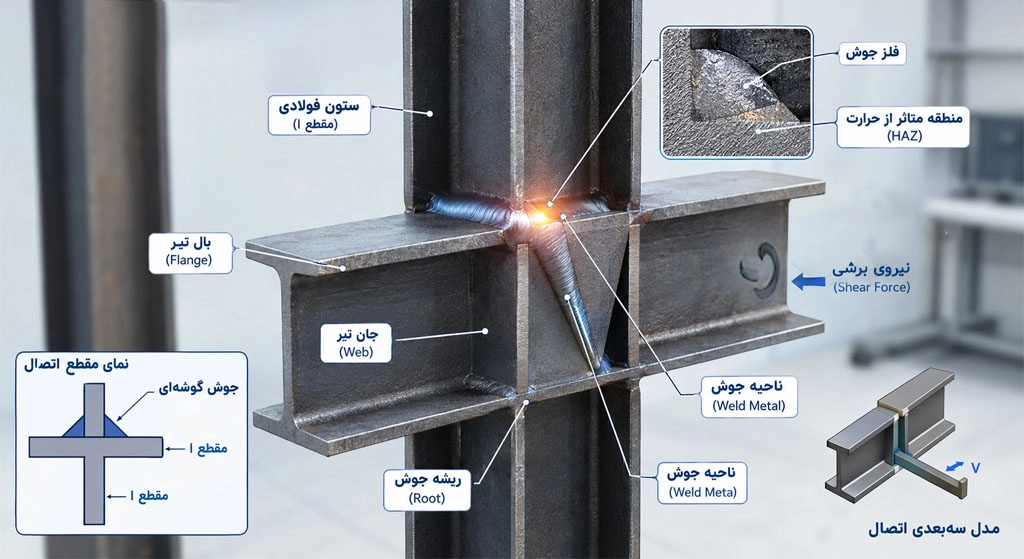
انواع جوش در سازههای فولادی
مطابق مبحث 10 مقررات ملی ساختمان (ویرایش 1401) و AISC 360-22، چهار نوع اصلی جوش در سازههای فولادی کاربرد دارد:
1. جوش گوشه (Fillet Weld)
جوش گوشه پرکاربردترین نوع جوش در سازههای فولادی است که برای اتصال دو قطعه با زاویه تقریبی 90 درجه (مانند اتصال جان تیر به ستون، یا اتصال ورقهای تقویتی) استفاده میشود.
مشخصات هندسی جوش گوشه
بعد جوش (Leg Size, w): طول اضلاع مثلث قائمالزاویه مقطع جوش.
ضخامت گلو (Throat Thickness, t<sub>e</sub>): فاصله عمودی از ریشه جوش تا سطح جوش. در جوش گوشه با زوایای مساوی،
te=0.707×w.طول مؤثر جوش (Effective Length, L): طول جوش منهای شروع و پایان جوش (معمولاً 2 برابر بعد جوش از هر طرف کسر میشود).
2. جوش شیاری (Groove Weld)
جوش شیاری برای اتصال لببهلب (Butt Joint) دو قطعه همسطح یا با ضخامت یکسان استفاده میشود و در اتصالات با بارهای سنگین (مانند اتصال تیر به ستون در قابهای خمشی) کاربرد دارد.
انواع جوش شیاری
جوش شیاری با نفوذ کامل (Complete Joint Penetration, CJP):
فلز جوش در کل ضخامت قطعه نفوذ میکند و مقاومت اتصال برابر با مقاومت فلز پایه است.
جوش شیاری با نفوذ نسبی (Partial Joint Penetration, PJP):
فلز جوش تنها در بخشی از ضخامت قطعه نفوذ میکند و طراح باید بُعد مؤثر جوش را در نقشهها مشخص کند.
3. جوش کام (Plug Weld)
جوش کام در سوراخهای دایرهای یا بیضی شکل یکی از قطعات اجرا میشود و برای انتقال بار برشی بین دو ورق روی هم (Lap Joint) یا جلوگیری از کمانش موضعی استفاده میشود.
4. جوش انگشتانه (Slot Weld)
جوش انگشتانه مشابه جوش کام است، اما در شیارهای مستطیلی طولی اجرا میشود و برای اتصالاتی که نیاز به انتقال برش در امتداد طولی دارند، کاربرد دارد.
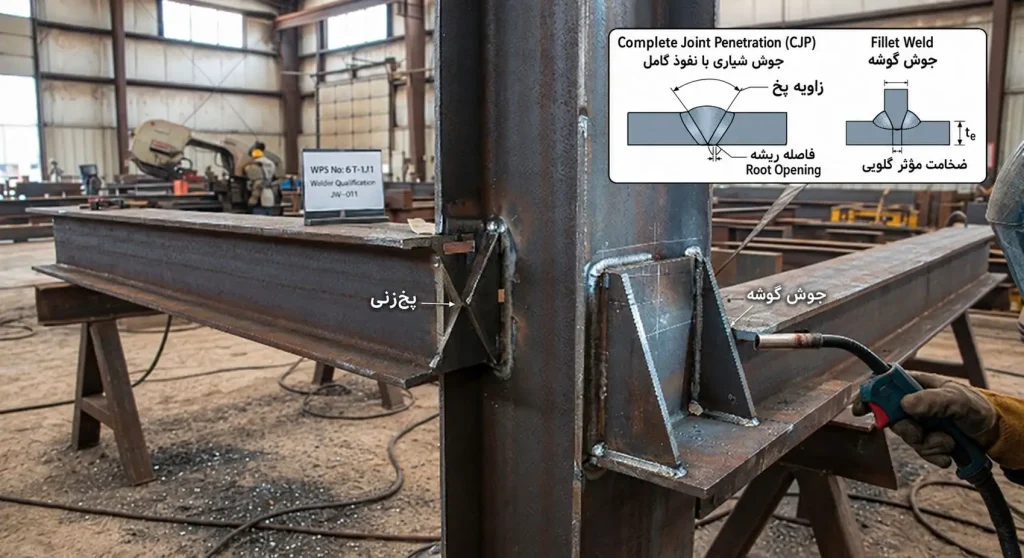
ضوابط طراحی جوش گوشه مطابق مبحث 10 و AISC 360-22
حداقل و حداکثر بعد جوش گوشه
مطابق بند 10-2-9-4 مبحث 10 (ویرایش 1401) و AISC 360-22 Table J2.4:
پارامتر | ضابطه |
حداقل بعد جوش (w<sub>min</sub>) | بر اساس ضخامت قطعه نازکتر (جدول 10-2-13 مبحث 10) |
حداکثر بعد جوش در لبهها | اگر ضخامت لبه ≤ 6 میلیمتر: حداکثر برابر ضخامت لبه |
حداقل طول مؤثر جوش | حداقل 4 برابر بعد جوش (L ≥ 4w) |
مقاومت طراحی جوش گوشه
مطابق بند 10-2-9-4 مبحث 10 و AISC 360-22 Section J2.4، مقاومت طراحی جوش گوشه از رابطه زیر محاسبه میشود:
Rn = Fnw × Awe
که در آن:
Rn: مقاومت اسمی جوش
Fnw: تنش اسمی جوش = (Sin¹·⁵ θ 0.5 + 1.0) × Fехх × 0.6
Awe: سطح مقطع مؤثر جوش = L × tе
Fехх: شماره الکترود مصرفی (حداقل مقاومت کششی بر حسب ksi یا MPa)
θ: زاویه بین محور جوش و جهت نیروی واردشده
ضریب کاهش مقاومت (ϕ) و ضریب اطمینان (Ω)
| حالت طراحی | ضریب کاهش مقاومت (ϕ) | ضریب اطمینان (Ω) |
|---|---|---|
| LRFD (ضریب کاهش مقاومت) | ϕ = 0.75 | — |
| ASD (تنش مجاز) | — | Ω = 2.00 |
ضوابط طراحی جوش شیاری مطابق مبحث 10 و AISC 360-22
جوش شیاری با نفوذ کامل (CJP)
در جوشهای CJP با فلز پرکننده هممقاومت (Matching Filler Metal)، مقاومت اتصال برابر با مقاومت فلز پایه است و نیازی به کنترل جداگانه جوش نیست.
Rn = Fy × Ag (برای کشش)
Rn = 0.6 × Fy × Ag (برای برش)
که در آن Fy مقاومت تسلیم فلز پایه و Ag سطح مقطع ناخالص قطعه است.
جوش شیاری با نفوذ نسبی (PJP)
در جوشهای PJP، طراح باید بُعد مؤثر جوش (Effective Throat) را در نقشهها مشخص کند. مقاومت جوش بر اساس فلز جوش یا فلز پایه (هر کدام کمتر باشد) محاسبه میشود.
| نوع بار | مبنای طراحی مقاومت | ضریب کاهش مقاومت (ϕ) |
|---|---|---|
| کششی عمود بر محور جوش | فلز جوش | ϕ = 0.80 |
| فشاری عمود بر محور جوش | فلز جوش | ϕ = 0.80 |
| برشی موازی با محور جوش | فلز جوش | ϕ = 0.75 |
طراحی اتصالات جوشی تحت بارهای ترکیبی
در عمل، اتصالات جوشی اغلب تحت ترکیبی از بارهای کششی، فشاری، برشی و لنگر خمشی قرار دارند. مطابق مبحث 10 و AISC 360-22، برای طراحی تحت بارهای ترکیبی باید از روشهای زیر استفاده کرد:
روش تنش مؤثر (Equivalent Stress Method)
برای جوشهای گوشه تحت بارهای ترکیبی، تنش مؤثر جوش از رابطه زیر محاسبه میشود:
σ²⊥+3(τ²+τ²∥) = σₑ√
که در آن:
⊥σ: تنش عمودی بر صفحه گلو جوش
⊥τ: تنش برشی عمودی بر محور جوش
∥τ: تنش برشی موازی با محور جوش
مقاومت طراحی جوش باید بزرگتر یا مساوی با σeq باشد.
طراحی لرزهای اتصالات جوشی مطابق استاندارد 2800 و مبحث 10
الزامات لرزهای عمومی (بند 10.3.2 مبحث 10)
مطابق بند 10.3.2 مبحث 10 (ویرایش 1401) و استاندارد 2800 ویرایش 5، در مناطق با خطر زلزله بالا، اتصالات جوشی باید با در نظر گرفتن شکلپذیری (Ductility) و ظرفیت تغییر شکل پلاستیک طراحی شوند.
ضرایب کاهش مقاومت در حالتهای حدی شکلپذیر
| حالت حدی | ضریب کاهش مقاومت (ϕ) | ضریب اطمینان (Ω) |
|---|---|---|
| حالتهای حدی شکلپذیر (Ductile) | ϕ = 1.0 | Ω = 1.5 |
| حالتهای حدی گسیختگی (Brittle) | ϕ = 0.9 | Ω = 1.67 |
الزامات خاص برای قابهای خمشی ویژه (SMF)
در قابهای خمشی ویژه (Special Moment Frames)، اتصالات تیر به ستون باید طوری طراحی شوند که:
مفصل پلاستیک در تیر تشکیل شود، نه در اتصال.
جوشهای شیاری با نفوذ کامل (CJP) برای اتصال بال تیر به ستون الزامی است.
بازرسی 100٪ جوشها با تست UT یا RT الزامی است.
کنترل کیفیت و بازرسی جوش در سازه فولادی
مراحل بازرسی جوش
بازرسی جوش در سه مرحله انجام میشود:
1. بازرسی قبل از جوشکاری:
بررسی صلاحیت جوشکار (Welder Qualification)
تأیید دستورالعمل جوشکاری (WPS – Welding Procedure Specification)
کنترل آمادهسازی لبهها (پخزنی، تمیزکاری)
2. بازرسی حین جوشکاری:
کنترل دمای پیشگرم (Preheat Temperature)
بررسی پاسهای جوش (تعداد و ترتیب)
کنترل فاصله ریشه (Root Opening) و همبادی قطعات
3. بازرسی پس از جوشکاری:
بازرسی چشمی (VT)
تستهای غیرمخرب (NDT)
تستهای غیرمخرب (NDT) در بازرسی جوش
| روش تست | نام کامل | کاربرد اصلی | محدودیتها |
|---|---|---|---|
| VT | Visual Testing (بازرسی چشمی) | شناسایی عیوب سطحی، ابعاد جوش، undercut | فقط عیوب سطحی |
| PT | Penetrant Testing (مایع نافذ) | ترکهای سطحی در مواد غیرمتخلخل | نیاز به سطح تمیز |
| MT | Magnetic Particle Testing (ذرات مغناطیسی) | عیوب سطحی و نزدیک سطح در فولادهای فرومغناطیس | فقط مواد مغناطیسی |
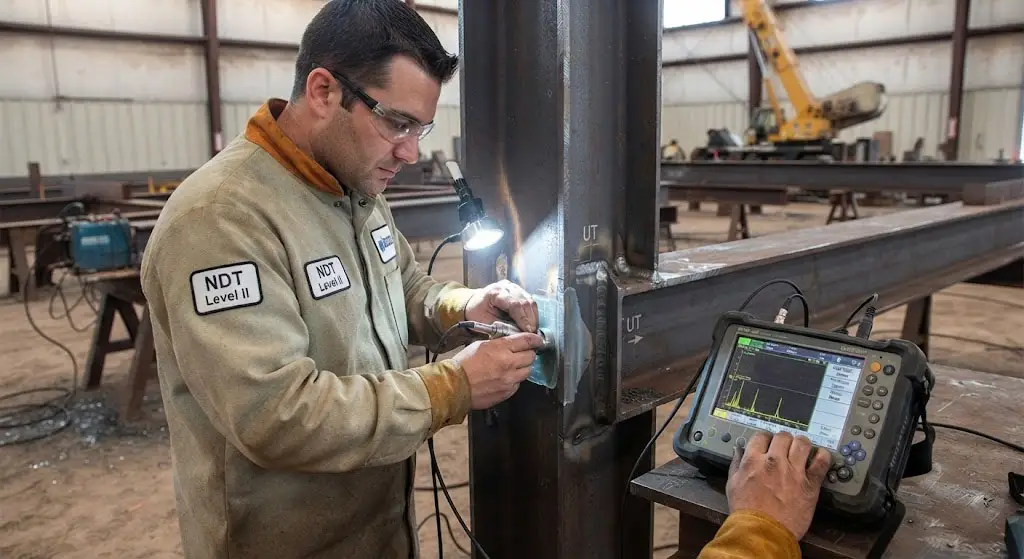
| UT | Ultrasonic Testing (آلتراسونیک) | عیوب داخلی (عدم نفوذ، ترک، تخلخل) | نیاز به اپراتور ماهر |
| RT | Radiographic Testing (رادیوگرافی) | عیوب داخلی با تصویربرداری | هزینه بالا، ایمنی پرتو |
الزامات بازرسی مطابق مبحث 10 و AWS D1.1
مطابق مبحث 10 و AWS D1.1، بازرسی جوشها باید بهصورت زیر انجام شود:
جوشهای مهم سازهای (مانند اتصال تیر به ستون در قابهای خمشی): 100٪ بازرسی با UT یا RT.
جوشهای معمولی: حداقل 10٪ بازرسی تصادفی با UT یا MT/PT.
بازرسی چشمی (VT): برای 100٪ جوشها الزامی است.
عیوب رایج جوش و روشهای پیشگیری
عیوب سطحی
1. Undercut (بریدگی کناره جوش): کاهش ضخامت مؤثر در لبه جوش
- علت: جریان زیاد، سرعت حرکت بالا، زاویه نامناسب الکترود.
- پیشگیری: تنظیم پارامترهای جوشکاری، استفاده از تکنیک مناسب.
2. Porosity (تخلخل): حفرات گازی درون جوش
- علت: رطوبت الکترود، آلودگی سطح، محافظت ناکافی گاز.
- پیشگیری: خشککردن الکترود، تمیزکاری سطح، افزایش جریان گاز محافظ.
عیوب داخلی
1. Lack of Fusion (عدم ذوب): عدم پیوستگی بین فلز جوش و فلز پایه
- علت: جریان کم، سرعت حرکت بالا، آمادهسازی نادرست لبه.
- پیشگیری: افزایش جریان، کاهش سرعت، پخزنی مناسب.
2. Lack of Penetration (عدم نفوذ): نفوذ ناکافی فلز جوش در ریشه اتصال
- علت: فاصله ریشه زیاد، جریان کم، سرعت حرکت بالا.
- پیشگیری: تنظیم فاصله ریشه مطابق WPS، افزایش جریان.
مقایسه طراحی جوش در مبحث 10، AISC 360-22 و Eurocode 3
| پارامتر | مبحث 10 (ایران) | AISC 360-22 (آمریکا) | Eurocode 3 (EN 1993-1-8) |
|---|---|---|---|
| مبنای طراحی جوش گوشه | فلز جوش یا فلز پایه (هر کدام کمتر) | فلز جوش با ضریب جهتداری | دو روش: سادهشده و جهتدار |
| ضریب کاهش مقاومت (ϕ) جوش گوشه | 0.75 | 0.75 | 1.25 (γ<sub>M2</sub>) |
| حداقل طول جوش گوشه | 4 برابر بعد جوش | 4 برابر بعد جوش | 6 برابر بعد جوش یا 40 میلیمتر |
| جوش CJP | مقاومت برابر فلز پایه | مقاومت برابر فلز پایه | مقاومت برابر فلز پایه |
| الزامات بازرسی | UT/RT برای جوشهای مهم | UT/RT برای جوشهای مهم | UT/RT مطابق EN 1090-2 |
مزایا و معایب اتصالات جوشی در مقایسه با اتصالات پیچی
✅ مزایا
انتقال مستقیم و پیوسته بارها
سختی و صلبیت بالاتر
کاهش وزن و ابعاد اتصال
زیبایی و سهولت در اجرا
عدم نیاز به سوراخکاری و دقت ابعادی بالا
❌ معایب
وابستگی به کیفیت اجرای جوشکار و بازرسی
تغییر شکلهای حرارتی و تنشهای پسماند
دشواری در اصلاح یا تعویض پس از اجرا
نیاز به تجهیزات و نیروی متخصص
سوالات متداول (FAQ)
جوش CJP (نفوذ کامل): فلز جوش در کل ضخامت قطعه نفوذ میکند و مقاومت اتصال برابر با فلز پایه است.
جوش PJP (نفوذ نسبی): فلز جوش تنها در بخشی از ضخامت نفوذ میکند و طراح باید بُعد مؤثر جوش را مشخص کند.
مطابق مبحث 10 و AISC 360-22، حداقل طول مؤثر جوش گوشه باید 4 برابر بعد جوش باشد (L ≥ 4w).
برای جوشهای مهم (مانند اتصال تیر به ستون در قابهای خمشی)، تست UT (آلتراسونیک) یا RT (رادیوگرافی) بهصورت 100٪ الزامی است.
در طراحی LRFD، ضریب کاهش مقاومت برای جوش گوشه ϕ = 0.75 است. در طراحی ASD، ضریب اطمینان Ω = 2.00 است.
بله، با سنگزنی و جوشکاری مجدد میتوان عیوب سطحی و برخی عیوب داخلی را اصلاح کرد، اما این فرآیند پرهزینه و زمانبر است و پیشگیری از عیوب در حین اجرا اولویت دارد.
در مناطق با خطر زلزله بالا، جوشها باید با در نظر گرفتن شکلپذیری طراحی شوند و ضرایب کاهش مقاومت برای حالتهای حدی شکلپذیر (ϕ = 1.0) و گسیختگی (ϕ = 0.9) اعمال شود.
منابع و مراجع علمی معتبر (References)
مقررات ملی ساختمان ایران، مبحث 10: طرح و اجرای ساختمانهای فولادی، ویرایش 1401، مرکز تحقیقات راه، مسکن و شهرسازی.
آییننامه اتصالات در سازههای فولادی (نشریه 264): سازمان برنامه و بودجه کشور،
استاندارد 2800 ویرایش 5: آییننامه طراحی ساختمانها در برابر زلزله، 1405.
مرکز تحقیقات راه، مسکن و شهرسازی: مستندات فنی و راهنماهای اجرایی جوش در سازه فولادی.
AISC 360-22: Specification for Structural Steel Buildings, American Institute of Steel Construction, 2022.
AWS D1.1:2025: Structural Welding Code—Steel, American Welding Society.
Eurocode 3 (EN 1993-1-8:2024): Design of Steel Structures—Part 1-8: Design of Joints, European Committee for Standardization.
EN 1090-2: Execution of Steel Structures—Part 2: Technical Requirements for Steel Structures, European Committee for Standardization.
نویسنده: تیم فنی مهندسی سازه
دستهبندی: اتصالات جوشی، اسکلت فلزی، طراحی سازه، مبحث 10، کنترل کیفیت جوش